第一个指标是齿辊间距,也就是两辊之间的排料口宽度。煤矸石破碎后的粒度要求不同,齿辊间距的设定逻辑也不同。如果后续要进磨机,出料粒度可以放宽;如果直接作为建材骨料,出料粒径就得卡得比较死。齿辊间距调得越小,出料越细,但过粉碎比例也会上升,细粉过多不仅影响筛分效率,还会增加后续除尘负担。间距调得过大,则容易造成大块漏破,出料粒度不均匀。实际操作中,齿辊间距不是固定不变的,要根据齿形磨损情况定期复测和调整。新辊和磨损后的辊,相同的间距对应实际出料粒度并不一样,这一点在选型和验收时要向厂家问清楚标定基准。第二个指标是齿辊转速。转速直米兰中国接决定线速度,也决定物料在破碎腔里的受载次数。转速低,单次破碎力大,但处理量上不去;转速高,处理量提升,但物料可能来不及被有效咬入就被甩出,破碎比反而下降,同时齿的冲击磨损加剧。煤矸石的硬度波动较大,有些还夹杂黄铁矿结核,转速设定需要兼顾抗压强度和含杂情况。对于硬度较高的煤矸石,适当降低转速、增大扭矩更稳妥;对于脆性较大、易碎的煤矸石,转速可以适当提高以增加通过能力。需要留意的是,不能为了追求产量盲目提高转速,齿辊破碎机不像锤破那样靠高速打击,它的优势在于低速高扭下的剪切和挤压,转速超过合理区间后,能耗和备件消耗都会明显上升。
第三个指标是电机功率。煤矸石并不是单一均质物料,不同矿层、不同区域的煤矸石在抗压强度上差异很大。电机功率选小了,遇到硬料或大块料时容易过载跳停,甚至卡死;选大了,设备购置成本和运行功耗都增加,不经济。判断功率是否合适,不能只看设备铭牌上的标称值,要向厂家提供入料煤矸石的抗压强度、最大块度、含矸率以及要求的处理量,让厂家根据经验公式和实际案例给出推荐功率。同时要关注电机与破碎腔结构的匹配,有的机型功率足够,但传动结构薄弱,遇到冲击载荷仍然容易损坏液压保护或剪切销。合理的功率配置应当留有适当余量,但余量不宜过大,通常以现场连续运行不超载、启动平稳为基本判断标准。第四个指标米兰官方网站是入料粒度上限与进料口尺寸的适配。很多用户只注意破碎机出料要细,却忽略了入料粒径必须控制在一定范围内。齿辊破碎机的进料口宽度决定了最大入料粒度,但实际生产中,如果原煤矸石未经预筛分,常常混入超出设计上限的块料,轻则卡在进料口,重则顶弯齿辊甚至损坏轴承。预防堵料,一方面要在破碎机前设格筛或除铁器,先把超限物料和金属杂物分离出去;另一方面要根据实际来料的粒度分布,调整齿辊齿形和布置方式,让物料更容易被咬入。如果现场来料波动大,建议在进料口加装导料板或缓冲仓,控制入料流速,避免瞬间涌料。堵料问题一旦发生,清理起来非常耗时,影响连续生产,这件事一定要在选型阶段就提前设计对策。
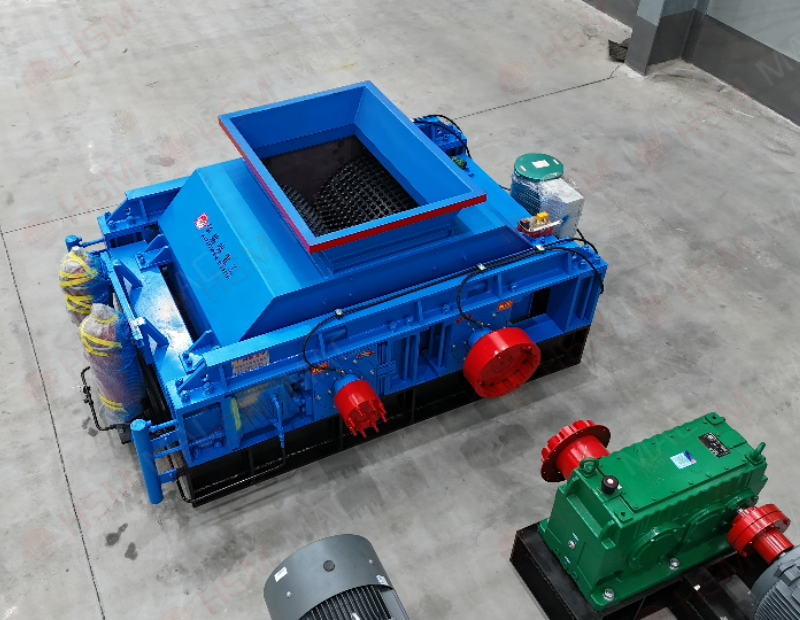
第五个指标是破碎比与出料粒度的综合控制。破碎比是入料最大粒度与出料最大粒度的比值,它决定了单机能否满足工艺要求。煤矸石齿辊破碎机一般适合中、细碎,如果要求的破碎比较大,单级破碎很难保证粒形和效率,这时就要考虑两级破碎或者选用更大规格的设备。判断破碎比是否合理,不能只看理论值,还要结合齿辊直径、齿高和齿距来看。齿高越大,咬入能力越强,但齿尖受力也越大;齿距过密,细粉增多,齿距过疏,大块漏破率增加。这些参数在订货时应要求厂家给出推荐范围,并附带同类型物料的参考案例。现场调试阶段,还要根据实际出料做筛分试验,用数据验证参数设定的合理性,而不是凭感觉调整。综合来看,齿辊间距、转速、电机功率、入料粒度上限和破碎比这五个指标相互关联,不能单独确定。选型时,应先把现场煤矸石的物理特性摸清楚,包括抗压强度、硬度、水分、含杂量以及来料粒度分布,再结合目标出料粒度和产量要求,反推设备规格和参数范围。设备到场后的调试过程同样关键,厂家提供的出厂参数只是经验值,必须用实际物料进行试机,观察电流波动、出料粒形和破碎腔内有无异响,再逐步微调。运行维护中,每隔一定周期检查齿辊磨损情况,及时调整间距或补焊齿面,才能让工艺参数始终处于合理区间。把这一步做到位,煤矸石齿辊破碎机才能真正发挥出稳定、高效、低损耗的破碎性能。